
FDM-печать / FDM
Первый слой: увидеть причину и проверить исправление
Цель — получить связный первый слой и объяснить выбранное исправление. Подготовьте чистую совместимую пластину, штатный профиль и небольшой тест. На принтерах с автоматическим определением поверхности сначала выполняйте предусмотренную процедуру, а не ищите обязательную ручную поправку.
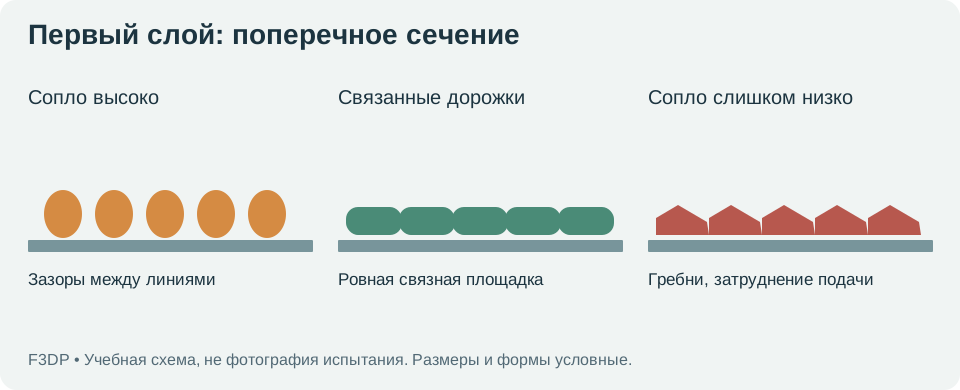
Как читать результат
| Наблюдение | Возможная причина | Первая проверка |
|---|---|---|
| Круглые линии и промежутки | Большое расстояние или недостаточная подача | Пластина, штатная калибровка, непрерывность подачи |
| Борозды и вытеснение пластика | Малое расстояние или избыточный поток | При царапании остановить; сверить настройку и профиль |
| Соединённые ровные линии | Подходящее формирование слоя | Повторить тест без дополнительных изменений |
| Дефект в одном участке | Грязь, посадка пластины, локальная геометрия | Осмотреть поверхность и установку |
Схема объясняет признаки, но не является фотографией испытания. Один признак не устанавливает причину: например, недостаточная подача тоже создаёт промежутки.
Порядок работы
- Сверьте сопло, материал, пластину и профиль. Очистите покрытие разрешённым производителем способом.
- Выполните штатную подготовку. После изменения узлов проверьте предусмотренные производителем калибровки.
- Откройте тест в предпросмотре. Для задания с одним слоем высота модели и выбранная высота слоя должны согласовываться.
- Запустите и наблюдайте из безопасного положения. Царапание поверхности, столкновение или накопление пластика требуют остановки.
- Запишите симптом и одну гипотезу. Проверьте её, сохранив остальные условия.
- Повторите тест. После подходящего охлаждения снимите образец по инструкции пластины.
Разделите геометрию, поверхность и подачу
Если дорожки круглые и не соединяются, причиной может быть слишком большое расстояние до поверхности, недостаток подачи или неверная ширина линии. Если сопло оставляет борозды и материал собирается гребнями, проверьте малое расстояние и избыток материала. Похожий рисунок не доказывает одну конкретную настройку: посмотрите, повторяется ли он по всей пластине.
Участок, хороший слева и плохой справа, заставляет проверить положение пластины, штатную калибровку и повторяемость измерения поверхности. Одинаковый дефект везде больше соответствует общей настройке или материалу. Не компенсируйте загрязнение бесконечным уменьшением Z-offset: можно повредить поверхность и получить расплющенную нижнюю кромку.
Разметка теста
Печатайте несколько небольших площадок в известных позициях, если это позволяет штатная процедура. Запишите центр и углы, фотографируйте одинаковым освещением. После остывания проверьте связность линий и одинаковость толщины без чрезмерного сжатия измерительным инструментом. Для текстурной пластины учитывайте рельеф: измерение одного выступа не равно толщине всего слоя.
Когда помогают brim и клей
Кайма увеличивает площадь контакта вокруг детали; её ширина и зазор влияют на удержание и снятие. Она не исправляет подачу и незакреплённый стол. Для некоторых сочетаний материала и поверхности разделительный состав нужен, чтобы предотвратить чрезмерное сцепление и повреждение покрытия. Поэтому правило «клей всегда усиливает адгезию» слишком грубое.
Сначала используйте способ очистки, разрешённый для своей пластины. Дайте детали остыть в предусмотренных условиях. Не поддевайте её острым инструментом в сторону руки. Если первый слой стабилен, переходите к короблению и охлаждению: поздний отрыв углов может иметь другую причину.
Практика
Напечатайте квадрат из набора, сфотографируйте и запишите условия. Если он непригоден, выберите одну проверку по таблице. Не исправляйте одновременно температуру, поток и расстояние: иначе нельзя определить, что помогло.
Критерий результата
Линии соединены, нет систематических промежутков и борозд, пластина не повреждена. Повторная печать даёт сопоставимый результат. Вы объясняете, почему brim или Pressure Advance не заменяют настройку первого слоя.
ПРИМЕНИТЕ НА ПРАКТИКЕ
Файлы к уроку
- Площадка первого слоя STL · 1,1 КБ ↓
30 × 30 × 0,2 мм. В слайсере проверьте один слой; при другой высоте измените Z модели.
- Журнал печати CSV · 0,5 КБ ↓
Пустой журнал: UTF-8, разделитель «;». Заполняйте фактическими данными.
Как открыть файлы и подготовить модель. STL — геометрия без профиля и команд принтера. Проверьте размер и траектории перед печатью.
САМОПРОВЕРКА
Проверьте понимание
Нужен ли одинаковый Z-offset двум одинаковым принтерам? — открыть разбор
Нет, настройка зависит от конкретной машины и процедуры. Следуйте процедуре своего принтера и оценивайте результат. Чужое числовое значение не заменяет настройку.
Ваш результат
Отметьте чтение и практику отдельно. Переход к следующему уроку сам по себе не завершает текущий.
Отметки хранятся только в этом браузере. Для сохранения нужен JavaScript.
Источники и область применения
Руководства производителей дополняют урок. Режимы и ограничения относятся к указанному оборудованию и материалу.
- Prusa: первый слой MINI / MINI+ ↗
Иллюстрация признаков первого слоя. Числовые настройки и процедура относятся к MINI / MINI+.
Документация · Проверено 2026-09-19
- Prusa: сатиновая стальная пластина ↗
Совместимость и уход для этой пластины, не инструкция для всех поверхностей.
Документация · Проверено 2026-09-19