
FDM-печать / FDM
Экструзия: сопло, дорожка и межслойное соединение
Чтобы выбирать параметры осмысленно, полезно представить путь от холодного филамента до остывшей дорожки. Геометрия сопла, тепло, скорость подачи и контакт с предыдущим слоем связаны, но управляются разными параметрами.
Четыре этапа
Подающий механизм перемещает филамент. В зоне плавления материал нагревается и деформируется. Давление выталкивает его через сопло, а движение головы укладывает дорожку на основание. Затем материал остывает и соединяется с соседними дорожками. Если один этап не успевает за остальными, увеличение команды подачи не обязательно даст нужный результат.
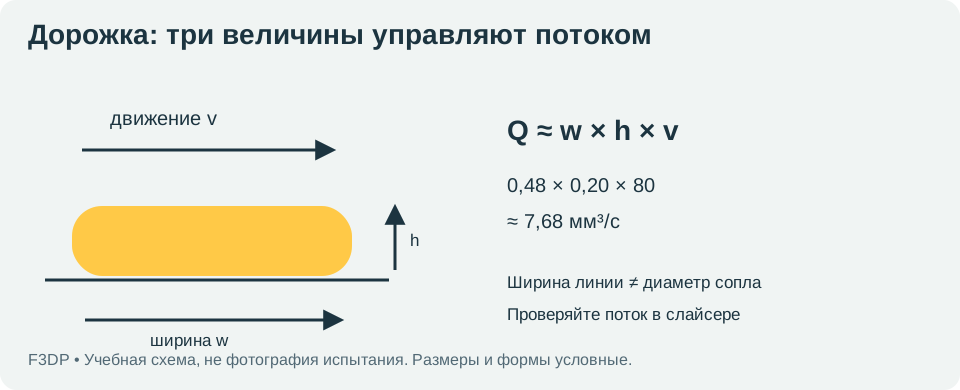
Диаметр сопла — физический размер отверстия. Ширина линии — параметр укладки, который может отличаться от диаметра и изменяться генератором траекторий. Высота слоя — расстояние между последовательными уровнями. Нельзя считать три величины взаимозаменяемыми.
Геометрия дорожки и поток
Для грубой оценки используют Q ≈ w·h·v, где w — ширина, h — высота, v — скорость. Условно, 0,48 × 0,20 × 80 = 7,68 мм³/с. Если при той же скорости увеличить слой до 0,28 мм, потребность возрастёт до 10,75 мм³/с. Прямоугольная модель упрощает форму сечения; точное планирование зависит от слайсера. Проверяйте отображаемый объёмный поток.
| Изменение | Возможный эффект | Цена изменения |
|---|---|---|
| Более широкая линия | Меньше проходов в массивной области | Больше поток, хуже некоторые мелкие элементы |
| Более тонкий слой | Меньше ступени по высоте | Больше слоёв и времени |
| Более крупное сопло | Доступны крупные дорожки | Нужно проверить геометрию и профиль |
| Выше температура | Меняется текучесть и тепловое соединение | Ограничения материала, оборудования и поверхности |
Межслойное соединение
Слои должны соприкоснуться в подходящем температурном состоянии. На результат влияют предыстория нагрева, время между проходами, обдув и состав материала. Поэтому одинаковая температура сопла не гарантирует одинаковую прочность маленького столбика и большого корпуса. Работа NIST о зонах сваривания показывает важность условий формирования межслойной границы; универсальный коэффициент прочности из неё не следует.
Блестящая поверхность не служит измерением прочности. Изменение блеска может отражать иной режим, но вывод о пригодности требует отдельной проверки. При сравнении образцов сохраняйте направление дорожек, ориентацию, состояние материала и способ нагружения.
Упражнение без выхода на предел
В копиях одного проекта измените только ширину линии в допустимом диапазоне профиля. Сравните число проходов, массу, время и максимальный поток. Найдите элемент, который исчез или изменил форму. Затем вернитесь к исходному проекту и повторите сравнение для высоты слоя. Это показывает, почему настройка «быстрее» затрагивает геометрию.
Критерий результата
Вы различаете сопло, ширину, слой и коэффициент подачи; можете объяснить рост потока и проверить сохранность критичных элементов. Следующий шаг — выбор температуры и производительности.
ПРИМЕНИТЕ НА ПРАКТИКЕ
Файлы к уроку
- Пластинка верхней поверхности STL · 1,1 КБ ↓
30 × 30 × 3 мм. Сравнение поверхностей при изменении flow; не готовая калибровка.
- Протокол калибровки CSV · 0,4 КБ ↓
Пустой журнал: UTF-8, разделитель «;». Заполняйте фактическими данными.
Как открыть файлы и подготовить модель. STL — геометрия без профиля и команд принтера. Проверьте размер и траектории перед печатью.
САМОПРОВЕРКА
Проверьте понимание
Что изменится при увеличении ширины линии при прежних слое и скорости? — открыть разбор
Требуемый объёмный поток вырастет. Более широкая дорожка требует больше материала на единицу пути. Возможности плавления и геометрию нужно проверить.
Ваш результат
Отметьте чтение и практику отдельно. Переход к следующему уроку сам по себе не завершает текущий.
Отметки хранятся только в этом браузере. Для сохранения нужен JavaScript.
Источники и область применения
Руководства производителей дополняют урок. Режимы и ограничения относятся к указанному оборудованию и материалу.
- PrusaSlicer: максимальный объёмный поток ↗
Поток в мм³/с и ограничение скорости.
Документация · Проверено 2026-09-19
- PrusaSlicer: генератор периметров Arachne ↗
Переменная ширина линии и тонкие элементы.
Документация · Проверено 2026-09-19
- NIST: прочность зон сваривания полимера ↗
Davis и соавт., 2017. Связь процесса и межслойного соединения; числовые результаты относятся к условиям опыта.
Исследование · Проверено 2026-09-19