
Проектирование / Общее
Зазоры, отверстия и резьбовые вставки
Различайте допуск и зазор. Допуск описывает разрешённое отклонение размера, зазор — намеренную разность сопрягаемых размеров.
Как задавать посадку
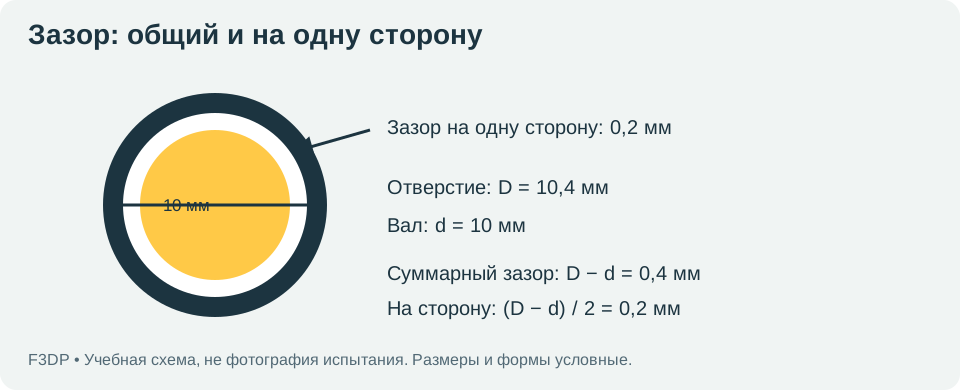
Для круглой пары диаметральный зазор равен диаметру отверстия минус диаметр вала. Радиальный — половине этой разности. Для прямоугольной крышки отдельно укажите зазор по каждой стороне. Отрицательная разность означает натяг; не назначайте его без проверки поведения материала и конструкции.
Напечатайте тест в той же ориентации и материале, что изделие. Измерьте обе детали после одинаковой обработки. Подберите свободную, переходную или плотную посадку под функцию. Стартовое число из чужого опыта не заменяет такой проверки.
Крепёж
| Соединение | Что проектировать |
|---|---|
| Сквозной винт | Отверстие, головку, гайку и доступ инструмента |
| Самонарезающий крепёж | Геометрию под конкретный крепёж и проверку сборки |
| Вставка | Посадочное отверстие по изготовителю, стенку и способ установки |
| Подшипник / ось | Базу, овальность, направление нагрузки и удержание |
Не выбирайте отверстие под термовставку только по её внешнему диаметру. Требуются рекомендации именно этой вставки и проба процесса; перегрев или тонкая стенка могут испортить посадку.
Размеры двух деталей складывают неопределённость
Если отверстие и вал печатаются отдельно, на посадку влияют обе детали. Измерение одного отверстия не объясняет всю сборку. Разделяйте диаметральный зазор и зазор на сторону: для концентрических круглых поверхностей второй вдвое меньше первого.
Условный вал 10,00 мм и отверстие 10,40 мм дают 0,40 мм диаметрального зазора, то есть 0,20 мм на сторону. Это геометрический пример, а не универсальная посадка для любого принтера. После изготовления фактические размеры, овальность, шов и шероховатость меняют ощущение сборки.
Лестница посадок
Изготовьте несколько пар или одно гнездо с несколькими пробками, изменяя один размер небольшими шагами. Сохраняйте ориентацию, профиль и обработку. Подпишите варианты на самой модели или схеме раскладки, чтобы не перепутать их после снятия.
| Наблюдение | Возможное объяснение |
|---|---|
| Входит с одной стороны, заедает дальше | Конусность, наплыв или изменение размера по высоте |
| Входит только после поворота | Овальность или направленная шероховатость |
| Слишком свободно после обработки | Снятый материал или неподходящий припуск |
| Пара подходит сегодня, но не позже | Температура, влажность или ползучесть материала |
Как переносить результат
Переносите выбранный зазор только вместе с материалом, ориентацией и типом сопряжения. Короткая пробка не полностью моделирует длинный направляющий паз. Для длинных посадок дополнительно проверяйте прямолинейность и накопление отклонений. Несколько сопряжений в одной сборке требуют расчёта размерной цепи.
Практика и критерий
Используйте блок и пробку из набора или параметрический исходник. Запишите номинал, фактические размеры и характер сборки. Урок завершён, когда определение зазора однозначно и результат повторяется на второй паре.
ПОПРОБУЙТЕ СВОИ ЗНАЧЕНИЯ
Общий зазор и зазор на сторону
Для соосных круглых деталей. Подставляйте проектные или измеренные размеры, не смешивая их.
Отрицательное значение означает натяг. Его допустимость проверяют отдельно.
ПРИМЕНИТЕ НА ПРАКТИКЕ
Файлы к уроку
- Параметрическая посадка SCAD · 0,5 КБ ↓
Блок и пробка; clearance — зазор на одну сторону. Меняйте один параметр.
- Блок с квадратным отверстием STL · 6,0 КБ ↓
30 × 20 × 6 мм. Квадратное сквозное отверстие 10,4 мм; пробка 10 мм.
- Квадратная пробка 10 мм STL · 6,0 КБ ↓
Стержень 10 × 10 × 12 мм на основании 16 × 16 × 2 мм. Номинальный зазор в блоке 0,2 мм на сторону.
- Протокол измерений CSV · 0,4 КБ ↓
Пустой журнал: UTF-8, разделитель «;». Заполняйте фактическими данными.
Как открыть файлы и подготовить модель. STL — геометрия без профиля и команд принтера. Проверьте размер и траектории перед печатью.
САМОПРОВЕРКА
Проверьте понимание
Отверстие 10,4 мм и вал 10 мм дают какой номинальный радиальный зазор? — открыть разбор
0,2 мм на сторону. Разность диаметров 0,4 мм распределяется по двум сторонам. Фактические размеры после печати надо измерить.
Ваш результат
Отметьте чтение и практику отдельно. Переход к следующему уроку сам по себе не завершает текущий.
Отметки хранятся только в этом браузере. Для сохранения нужен JavaScript.
Источники и область применения
Руководства производителей дополняют урок. Режимы и ограничения относятся к указанному оборудованию и материалу.
- Prusa: моделирование для 3D-печати ↗
Геометрия, ориентация и подбор зазора на пробных образцах.
Документация · Проверено 2026-09-19
- Formlabs: проектирование для изготовления ↗
Проектирование, технологические ограничения и итерации.
Документация · Проверено 2026-09-19